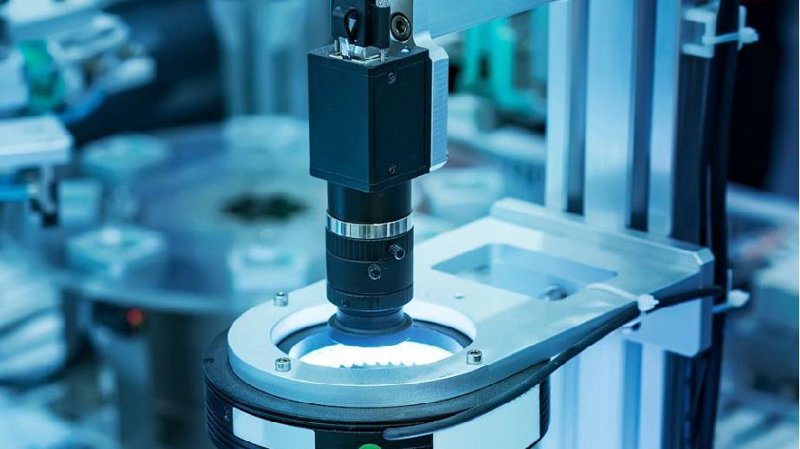
在制造业向智能化转型的过程中,质量检测环节长期面临一个矛盾:人工目检的效率与一致性难以匹配高速产线的节拍,而传统接触式测量又无法满足精密零部件的全检需求。工业视觉检测技术的成熟,正在改变这一局面。据MarketsandMarkets发布的报告,全球机器视觉市场规模预计从2023年的约108亿美元增长至2028年的约185亿美元,年复合增长率约11.3%,其中亚太地区尤其是中国市场的增速显著高于全球平均水平。这一数据背后,是电子制造、汽车零部件、新能源电池、半导体封测等行业对自动化检测设备的刚性需求在持续释放。
从“看得见”到“看得准”:工业视觉检测的技术链路
工业视觉检测并非简单的“拍照比对”,其技术链路涵盖光源照明、光学成像、图像采集、算法处理与决策输出五个环节,任一环节的偏差都会传导至最终检测结果。以CCD视觉检测为例,工业相机选型需综合考虑分辨率、帧率、靶面尺寸与接口类型(GigE、USB3.0、Camera Link等),而镜头与光源的匹配则直接决定缺陷特征能否被有效提取。在表面缺陷检测场景中,同轴光、环形光、穹顶光、条形光的组合方案往往需要针对被测物的材质、曲率和缺陷类型进行定制化设计,这也是视觉检测设备集成中技术门槛较高的环节之一。
算法层面,传统图像处理(阈值分割、边缘提取、模板匹配)与深度学习(CNN缺陷分类、语义分割)正在形成互补关系。对于划痕、脏污、缺料等外观缺陷检测任务,深度学习模型在复杂纹理背景下的鲁棒性明显优于传统方法,但其对样本标注量和算力资源的要求也更高。一套成熟的视觉检测软件通常需要支持算法模块的灵活配置,并提供与MES、SPC系统的数据接口,才能融入工厂的质量管理闭环。
行业落地:数据与案例中的真实挑战
从实际项目数据看,工业视觉检测的价值不仅体现在替代人工,更体现在质量数据的结构化沉淀。以某3C电子结构件产线为例,引入CCD视觉检测设备后,单件检测节拍从人工目检的约8秒压缩至1.2秒,漏检率由人工抽检模式下的约3%降至0.5%以下,同时检测数据实时上传至质量看板,使工艺端能够追溯缺陷分布与批次相关性。另一类典型场景是新能源电池极片涂布的外观缺陷检测,产线速度可达60m/min以上,对线阵相机的行频与光源频闪同步提出严苛要求,视觉方案需在微米级分辨率与高速采集之间取得平衡。
值得注意的是,视觉定位系统在装配环节的应用同样关键。机器人引导抓取、贴合对位、螺丝锁附等工序依赖高精度视觉定位,其重复精度通常要求控制在±0.02mm以内。这类项目的成败往往不取决于算法本身,而在于相机标定、手眼标定与机械结构刚性的系统级配合。这也解释了为何机器视觉集成商在项目交付中,机械、电气、光学、软件四个专业的协同能力比单一技术指标更为重要。
选型与集成:避免“参数好看、产线不好用”
企业在推进工业视觉检测项目时,常见的误区是以实验室环境下的检测精度作为选型唯一依据,忽视产线振动、温漂、来料批次差异等现场变量。务实的做法是先明确检测对象的缺陷定义与判定标准,再反向推导光学方案与算法路线,并通过小批量试产验证稳定性。对于外观缺陷检测这类非标程度高的需求,建议优先选择具备视觉检测软件开发能力与行业案例积累的智能视觉方案供应商,而非单纯采购通用设备。
总体而言,工业视觉检测正从单点工位向整线质量管控演进,其与大数据、边缘计算、工业互联网平台的融合趋势日益清晰。对于制造企业而言,视觉检测不是一次性的设备采购,而是质量数据资产化的起点;对于技术服务商而言,能否将光学、算法与行业工艺知识打包为可复用的解决方案,将决定其在机器视觉系统集成市场中的竞争位势。